- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-15 Herkunft:Powered


In der Feinmechanik und Qualitätssicherung (QS) birgt die Verwendung nicht kalibrierter Messwerkzeuge schwerwiegende Betriebsrisiken. Selbst eine mikroskopische Abweichung beeinträchtigt die Produktintegrität. Die Behebung dieser anfänglichen Diskrepanzen ist nicht nur eine technische Lösung. Es schafft eine erforderliche Grundlage für zuverlässige, konforme Herstellungsprozesse. Wenn Bediener falsch ausgerichtete Backen ignorieren, besteht die Gefahr, dass nicht den Spezifikationen entsprechende Komponenten die Produktionslinie passieren. Dieser Leitfaden beschreibt genau, wie Sie diese Kalibrierungsherausforderungen bewältigen können. Wir werden die visuelle Identifizierung der anfänglichen Abweichungen behandeln. Sie lernen, Korrekturformeln im täglichen Betrieb effektiv anzuwenden. Abschließend untersuchen wir, wie sich feststellen lässt, wann alternde Werkzeuge ersetzt oder standardisiert werden müssen. Wenn Sie diese Schritte beherrschen, stellen Sie sicher, dass Ihre Messprotokolle präzise, wiederholbar und äußerst vertrauenswürdig bleiben.
Kosten der Ungenauigkeit: Ein nicht korrigierter Nullfehler führt zu verstärkten Qualitätssicherungsfehlern und einer Produktion außerhalb der Spezifikationen.
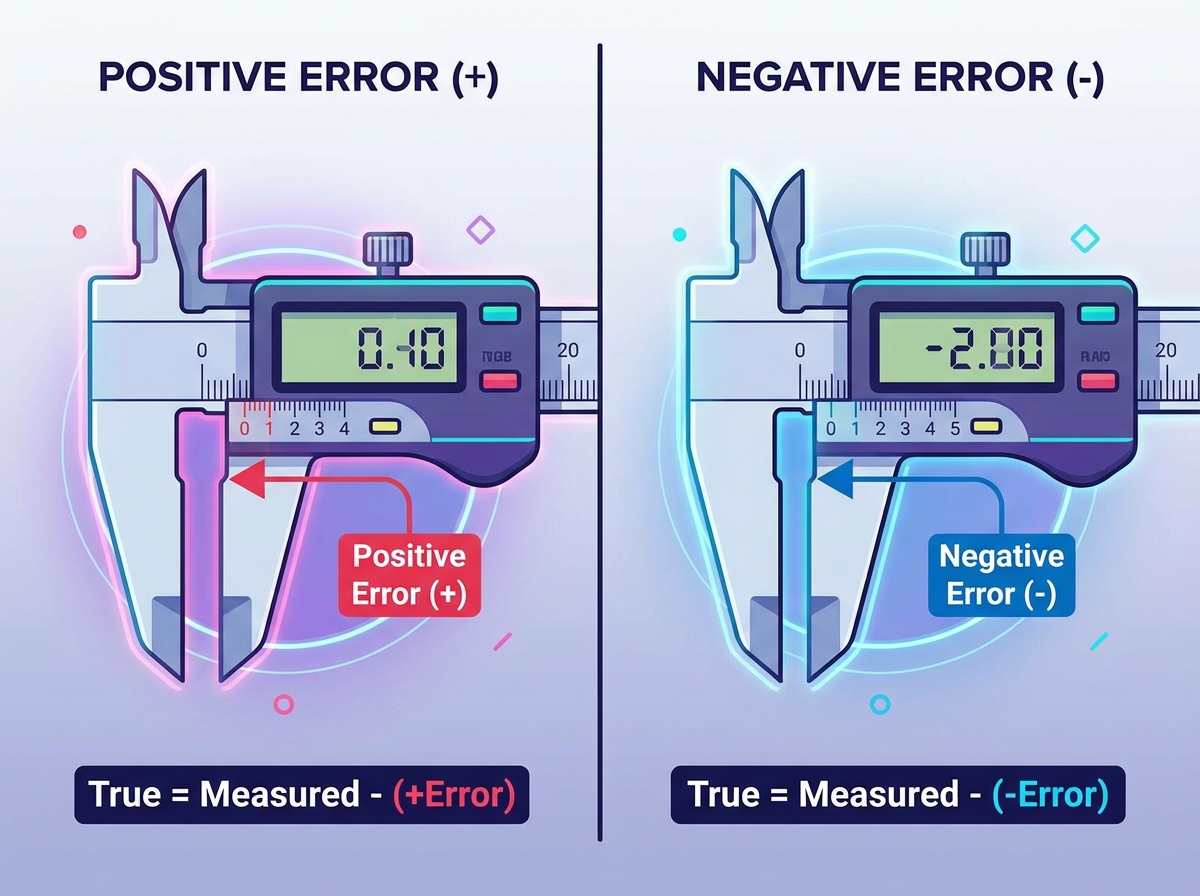
Identifikationsprotokoll: Die Bestimmung des positiven oder negativen Nullfehlers erfordert eine standardisierte visuelle Überprüfung der Haupt- und Noniusskalen.
Korrekturlogik: Genaue Messungen basieren auf der strikten Einhaltung der Formel: Wahrer Messwert = gemessener Messwert – (Null-Fehler).
Werkzeugentscheidungen: Ein dauerhafter mechanischer Nullfehler ist ein wichtiger Indikator dafür, dass eine Einrichtung die Reparatur bestehender Werkzeuge im Vergleich zu einem Upgrade auf digitale, automatisch kalibrierende Alternativen abwägen muss.
Abweichungen im Mikromillimeterbereich führen schnell zu Defekten auf Makroebene. Möglicherweise messen Sie eine kritische Motorkomponente um einen winzigen Bruchteil falsch. Dieser einzelne Fehler führt häufig zur vollständigen Ablehnung des Teils. Außerdem kann es bei Qualitätsprüfungen zu schwerwiegenden Compliance-Audit-Fehlern kommen. Die moderne Fertigung lässt keinen Raum für mehrdeutige Dimensionen. Wenn Teams ihre Baselines nicht überprüfen können, müssen ganze Produktionschargen kostspielig verschrottet werden.
Mechanische Realitäten führen im Laufe der Zeit häufig zu solchen Ausrichtungsproblemen. Kieferverschleiß entsteht auf natürliche Weise durch wiederholten, täglichen Gebrauch auf harten Materialien. Auch Schwankungen der Umgebungstemperatur führen dazu, dass sich die Metallkomponenten ausdehnen oder zusammenziehen. Unsachgemäße Lagerbedingungen schädigen die empfindlichen Schiebemechanismen zusätzlich. Wenn Sie das Gerät auch nur einmal fallen lassen, kann dies zu einer dauerhaften Fehlausrichtung der Messflächen führen. Betreiber müssen diese physischen Schwachstellen verstehen.
Zuverlässige Messprotokolle erfordern strenge Erfolgskriterien. Erstens benötigen Sie eine hohe Wiederholgenauigkeit über verschiedene Schichten und Benutzer hinweg. Zweitens müssen Ihre Messungen auf anerkannte Industriestandards rückführbar sein. Drittens bleibt die Bedienerkonsistenz für die allgemeine Qualitätssicherung von entscheidender Bedeutung. Wir müssen Teams darin schulen, einheitlich mit Werkzeugen umzugehen. Sie sollten den gleichen Druck ausüben und die Skalen aus dem gleichen Winkel ablesen. Durch die Standardisierung dieser menschlichen Elemente werden unerwartete Maßabweichungen minimiert.
Bevor Sie etwas überprüfen, müssen Sie Ihre Vorprüfungsroutine standardisieren. Das Überspringen dieser Vorbereitungsschritte führt häufig zu falschen Messwerten. Präzisionsinstrumente erfordern eine kontrollierte Umgebung für eine genaue Auswertung. Die folgenden verpflichtenden Schritte sollten Sie vor jeder Schicht umsetzen.
Wischen Sie die Messflächen mit einem fusselfreien Tuch sauber.
Entfernen Sie alle Öl-, Kühlmittel- und Metallstaubreste.
Schließen Sie die Backen vorsichtig mit dem Rändelrad.
Üben Sie den richtigen Schließdruck aus, ohne das Metall zusammenzudrücken.
Verriegeln Sie das Gerät ggf. leicht, um die Sichtprüfung durchzuführen.
Positive Abweichungen treten unter bestimmten Sehbedingungen auf. Sie werden feststellen, dass die Nullmarkierung auf der verschiebbaren Skala rechts vom Nullpunkt der Hauptskala liegt. Dies bedeutet, dass das Instrument einen Wert größer als Null anzeigt, wenn die Backen vollständig geschlossen sind. Wenn Sie dies ignorieren, wird jede weitere Messung künstlich überhöht.
Umgekehrt stellen negative Abweichungen einen anderen visuellen Hinweis dar. Die Nullmarke der Gleitskala liegt leicht links vom Nullpunkt der Hauptskala. Dies zeigt an, dass die Anzeige des Instruments bei vollständiger Schließung unter Null liegt. Wenn Sie dies nicht erkennen, unterschätzen Sie ständig die wahren Abmessungen Ihrer Werkstücke.
Verlassen Sie sich bei der Quantifizierung dieser genauen Abweichung auf die spezifischen Markierungen einer metrischen Skala mit einem Messschieber. Schauen Sie sich die Abteilungen genau an. Finden Sie die exakte Markierung auf der Schiebeskala, die perfekt mit einer Markierung auf der Hauptskala übereinstimmt. Multiplizieren Sie diese spezifische Teilungszahl mit der kleinsten Zählung des Instruments. Durch diese Berechnung erhalten Sie den genauen Zahlenwert der Abweichung.
Präzise Ergebnisse hängen ausschließlich von der universellen Anwendung der Formel ab. Sie müssen sich die folgende Gleichung merken und anwenden: Wahrer Messwert = gemessener Messwert – (Null-Fehler). Sie subtrahieren immer die Basisabweichung. Allerdings müssen Sie bei der Berechnung das Vorzeichen (positiv oder negativ) berücksichtigen. Diese einfache Regel verhindert katastrophale Bearbeitungsfehler.
Lassen Sie uns die Rechnung für ein positives Szenario ausführen. Angenommen, Ihr Instrument weist im Ruhezustand eine Abweichung von +0,02 mm auf. Sie messen einen Stahlstab mit 15,05 mm. Sie subtrahieren den positiven Wert, um eine Überschätzung zu verhindern. Die Rechnung sieht so aus: 15,05 mm - (+0,02 mm) = 15,03 mm. Ihr wahres Maß beträgt 15,03 mm.
Betrachten Sie nun ein negatives Szenario. Stellen Sie sich vor, das Instrument zeigt eine Abweichung von -0,03 mm. Sie messen ein anderes Bauteil bei 20,10 mm. Sie subtrahieren den negativen Wert. Das Subtrahieren eines Negativs bedeutet effektiv, dass Sie es addieren. Dies verhindert eine Unterschätzung. Die Rechnung lautet: 20,10 mm - (-0,03 mm) = 20,13 mm. Wir haben das versteckte Defizit erfolgreich behoben.
Die Schulung der Bediener dient als letzte Verteidigung gegen fehlerhafte Daten. Sie müssen diese Korrekturberechnung direkt mit den Grundlagen zum Ablesen eines Messschiebers verknüpfen . Auszubildende haben oft anfangs Schwierigkeiten. Manchmal addieren sie, obwohl sie subtrahieren sollten. Manchmal kompensieren sie es doppelt, weil sie durch die negativen Vorzeichen verwirrt werden. Regelmäßiges Üben stärkt das Selbstvertrauen. Wenn Bediener die Erkennung des Nullpunktfehlers eines Messschiebers beherrschen , schützen sie die gesamte Produktionskette vor kostspieligem Ausschuss.
Szenario | Anfänglicher Basiszustand | Lesen von Rohkomponenten | Angewandte Formel | Letzte wahre Dimension |
|---|---|---|---|---|
Positiver Fehler | +0,04 mm | 50,20 mm | 50,20 - (+0,04) | 50,16 mm |
Negativer Fehler | -0,02 mm | 12,50 mm | 12,50 - (-0,02) | 12,52 mm |
Perfekte Kalibrierung | 0,00 mm | 35,15 mm | 35,15 - (0,00) | 35,15 mm |
Die Beurteilung der Werkzeuglebensdauer erfordert von den QS-Managern absolute Ehrlichkeit. Manuelle mathematische Korrekturen eignen sich hervorragend für gelegentliche Kontrollen. Für Produktionslinien mit hohen Stückzahlen werden sie jedoch zu riskant. Wenn Bediener täglich Hunderte von Teilen messen, stellt sich geistige Ermüdung ein. Ein müder Maschinist verrechnet sich mit der Zeit bei einer negativen Anpassung. Wenn die manuelle Grundlinienkorrektur zu viel Zeit in Anspruch nimmt, überschreiten Sie die Schwelle, an der ein Upgrade erforderlich wird.
Die Bewertung traditioneller und digitaler Modelle umfasst mehrere Dimensionen. Funktionen wirken sich direkt auf Ihre Ergebnisse aus. Digitale Modelle bieten sofortige Nullungsfunktionen. Sie drücken eine Taste und der Bildschirm wird sofort kalibriert. Herkömmliche Instrumente zwingen Sie dazu, jedes Mal manuelle mathematische Korrekturen vorzunehmen. Digitale Tools beseitigen menschliche Rechenfehler vollständig.
Skalierbarkeit begünstigt stark moderne Geräte. Berücksichtigen Sie die Messgeschwindigkeit bei Tests großer Chargen. Digitale Bildschirme liefern sofortige Messwerte. Herkömmliche Waagen erfordern eine sorgfältige visuelle Ausrichtung bei guter Beleuchtung. Bei der Bewertung der Compliance gewinnen moderne Tools leicht. Datenprotokollierungsfunktionen ermöglichen den direkten Export in eine QS-Software. Dadurch entsteht ein perfekter Papierweg für die ISO-Berichterstattung. Die traditionelle Protokollierung basiert auf handschriftlichen Notizen.
Verwenden Sie bei der Auswahl von Ersatzwerkzeugen eine klare Auswahllogik. Achten Sie auf die Schutzart IP67, um Kühlmittel- und Staubbeständigkeit auf rauen Werkstattböden zu gewährleisten. Verlangen Sie vom Hersteller zertifizierte Kalibrierzertifikate. Bewerten Sie die Akkulaufzeit und die Datenausgabeanschlüsse. Kaufen Sie nicht einfach die günstigste Variante. Investieren Sie in Ausrüstung, die Ihren spezifischen Umweltgefahren entspricht.
Bewertungskategorie | Traditionelle manuelle Werkzeuge | Digitale Messwerkzeuge |
|---|---|---|
Nullungsmethode | Manuelle Anwendung mathematischer Formeln | Elektronische Kalibriertaste mit nur einem Tastendruck |
Geschwindigkeit von Batch-Tests | Langsam; erfordert eine visuelle Ausrichtung und Berechnung | Schnell; sofortige visuelle Anzeige auf dem Bildschirm |
Compliance und Protokollierung | Manuelle Handschrift; hohes Risiko eines Übertragungsfehlers | Automatisierter Datenexport; lückenlose ISO-Rückverfolgbarkeit |
Umweltverträglichkeit | Extrem hoch; Keine Elektronik, die ausfallen könnte | Erfordert Schutzart IP67 für Kühlmittel-/Staubschutz |
In der Umsetzungsrealität geht es oft um den Kampf gegen die menschliche Natur. Ihre größte Hürde bleibt die Bewältigung der Reibungsverluste bei der Durchsetzung manueller Kontrollen. Die Bediener beeilen sich, ihre Schicht zu beginnen. Sie überspringen häufig die Überprüfung ihrer Baselines, um Zeit zu sparen. Sie müssen diese Prüfungen reibungslos in den täglichen Arbeitsablauf integrieren. Machen Sie den Verifizierungsprozess so schmerzlos wie möglich.
Die Risikominderung erfordert eine externe Validierung. Wir empfehlen dringend Protokolle für die regelmäßige Kalibrierung durch Dritte. Interne Teams können blinde Flecken entwickeln. Ein externes Messlabor überprüft, ob Ihre internen Kontrollen korrekt bleiben. Sie stellen Hauptendmaße zur Verfügung und stellen formelle Zertifikate aus. Durch diese externe Prüfung bleiben Ihre internen Standards ehrlich und streng.
Akzeptanz und Schulung entscheiden über Ihren langfristigen Erfolg. Entwerfen Sie eine einfache, überprüfbare Schulungscheckliste für neue Maschinisten. Stellen Sie sicher, dass Standardarbeitsanweisungen (SOPs) ohne Abweichungen befolgt werden. Gute Checklisten verhindern die Entstehung schlechter Gewohnheiten.
Stellen Sie an jedem Arbeitsplatz eigene Hauptendmaße bereit.
Fordern Sie vor Beginn der Morgenschicht eine dokumentierte Basisüberprüfung an.
Nach dem Fallenlassen oder Anstoßen des Instruments ist eine zweite Überprüfung erforderlich.
Protokollieren Sie alle wesentlichen Abweichungen in einer gemeinsamen Wartungsdatenbank.
Überprüfen Sie die Technik des Bedieners monatlich, um den richtigen Schließdruck sicherzustellen.
Die Überprüfung auf anfängliche Abweichungen von der Basislinie bleibt ein nicht verhandelbarer Schritt in der Präzisionsqualitätskontrolle. Das Überspringen dieser wichtigen Sichtprüfung gefährdet Ihre gesamte Produktionscharge. Selbst die fortschrittlichsten Fertigungsanlagen verlassen sich auf diese grundlegenden Messprinzipien.
Sie müssen eine strenge Entscheidungsmatrix anwenden. Schulen Sie Ihre Mitarbeiter umfassend, um kleinere Abweichungen genau berechnen und korrigieren zu können. Allerdings müssen Sie auch Werkzeuge, die einem starken mechanischen Verschleiß unterliegen, systematisch austauschen. Eine anhaltende Kieferfehlstellung birgt inakzeptable Operationsrisiken. In Umgebungen mit hohem Volumen erweist sich ein Upgrade auf moderne digitale Lösungen oft als sicherer.
Handeln Sie sofort. Prüfen Sie noch heute Ihre aktuellen QS-Messwerkzeuge. Legen Sie eine standardisierte, tägliche Verifizierungsrichtlinie vor der Messung für alle Schichten fest. Ihr Engagement für diese Basisprüfungen garantiert eine langfristige Produktintegrität und ein unerschütterliches Kundenvertrauen.
A: Mechanischer Verschleiß ist die Hauptursache. Wiederholtes Gleiten verschleißt die Metallbacken. Wenn das Instrument fallen gelassen wird, kommt es sofort zu einer Fehlausrichtung der Messflächen. Darüber hinaus führt ein zu starkes Anziehen der Feststellschraube häufig zu einer Verformung des empfindlichen Gleitschlittens, was zu dauerhaften Verschiebungen der Grundlinie führt.
A: Sie können mathematische Korrekturformeln anwenden, um Ihre endgültigen Messwerte anzupassen. Eine physische Reparatur des Instruments erfordert jedoch ein professionelles Nachschleifen der Backen. Dieser Bearbeitungsprozess ist teuer und im Vergleich zum einfachen Kauf einer Ersatzeinheit selten kosteneffektiv.
A: Die Häufigkeit hängt stark vom Nutzungsvolumen ab. Wir empfehlen die tägliche Überprüfung anhand eines Endmaßes vor Beginn jeder Schicht. Hochpräzisionsindustrien sollten außerdem mindestens einmal jährlich eine formelle, dokumentierte Kalibrierung durch ein zertifiziertes Drittlabor vorschreiben.
A: Nein. Obwohl digitale Messschieber über eine praktische Kalibrierungstaste verfügen, kommt es dennoch zu physischem Verschleiß der Backen. Wenn die Backen nicht parallel schließen, hat der elektronische Nullpunkt keine Bedeutung. Sie benötigen immer noch eine routinemäßige physische Überprüfung mithilfe von Master-Endmaßen, um die tatsächliche Genauigkeit sicherzustellen.


