- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-02 Herkunft:Powered


Die Bearbeitung und Veredelung von Aluminium stellt jeden Hersteller vor einzigartige Herausforderungen. Die größte Hürde ist der schnelle Verschleiß von Handwerkzeugen durch einen Prozess, der als „Pinning“ bekannt ist. Aluminium ist weich und scheint an der Oberfläche leicht zu bearbeiten zu sein. Seine metallurgischen Eigenschaften bekämpfen jedoch aktiv Standard-Schleif- und Schneidwerkzeuge. Man könnte erwarten, dass ein einfacher Durchgang eine raue Kante glättet. Stattdessen stellen Sie häufig fest, dass Ihr Werkzeug durch eingeklemmte Ablagerungen sofort ruiniert wird.
In diesem Leitfaden werden die genauen physikalischen Ursachen für aufgeschlüsselt . das Verstopfen von Metallfeilen auf Aluminium Wir standardisieren Präventionstechniken, um den effizienten Betrieb Ihrer Produktionslinien zu gewährleisten. Darüber hinaus legen wir klare Bewertungskriterien für die Auswahl und Wartung der richtigen Werkzeuge für die NE-Nachbearbeitung fest. Sie lernen, diese materiellen Verhaltensweisen zu antizipieren. Durch die Umsetzung dieser praktischen Schritte können Sie diesem frustrierenden Problem vorbeugen, bevor es Ihre Werkstücke beschädigt.
Die Grundursache: Die hohe Duktilität und der niedrige Schmelzpunkt von Aluminium führen dazu, dass es sich unter Reibung mikroverschweißt.
Vorbeugen statt Korrigieren: Die Vorbehandlung von Feilen mit Kreide oder speziellen Schneidflüssigkeiten ist deutlich effizienter als die Reinigung während des Prozesses.
Auf die Werkzeugauswahl kommt es an: Standard-Doppelschnittfeilen versagen auf Aluminium schnell; Für eine skalierbare Produktion sind gebogene (Vixen) oder spezielle Einzelschnittfeilen erforderlich.
Wartungsprotokoll: Für eine ordnungsgemäße Reinigung der Stahlfeile ist ein gerichtetes Bürsten mit einer Karteikarte und Weichmetallpickeln erforderlich, um eine Beschädigung der gehärteten Stahlschneidkanten der Feile zu vermeiden.
Um das Problem zu lösen, müssen wir die metallurgische Realität von Aluminium verstehen. Aluminiumlegierungen, insbesondere gängige Güten wie 3003 oder 5052, sind äußerst duktil. Duktilität bedeutet, dass sich das Metall unter Belastung leicht dehnt und verformt. Beim Schneiden von Gusseisen zerfällt es in feinen, spröden Staub. Beim Schneiden von Aluminium entstehen lange, durchgehende Späne. Diese gummiartige Beschaffenheit eignet sich hervorragend für die Extrusion. Bei der manuellen Endbearbeitung entstehen jedoch schwerwiegende mechanische Probleme.
Reibung und Wärme treiben diesen Fehlerprozess voran. Die physikalische Wirkung des Feilens erzeugt intensive, örtliche Hitze auf der Werkzeugfläche. Aluminium besitzt im Vergleich zu Stahl einen relativ niedrigen Schmelzpunkt. Wenn Sie das Werkzeug über das Werkstück schieben, werden diese fortlaufenden Aluminiumspäne schnell weicher. Sie verlieren ihre strukturelle Integrität. Der Druck drückt sie in die Zahnhöhlen, das sind die tiefen Täler zwischen den Schneidzähnen.
Sobald es eingeklemmt ist, beginnt ein zerstörerischer Prozess namens Mikroschweißen. Maschinenbauer bezeichnen dies oft als Fressen. Durch die Kombination aus extremem Druck und Reibungswärme verbindet sich das weiche Aluminium physikalisch mit dem harten Stahl. Es handelt sich nicht mehr nur um lose Trümmer. Das Aluminium verschmilzt zu massiven „Stiften“. Diese Stifte ragen über die eigentlichen Schneidzähne hinaus. Ihr Werkzeug stoppt sofort den Schnitt und beginnt zu ziehen.
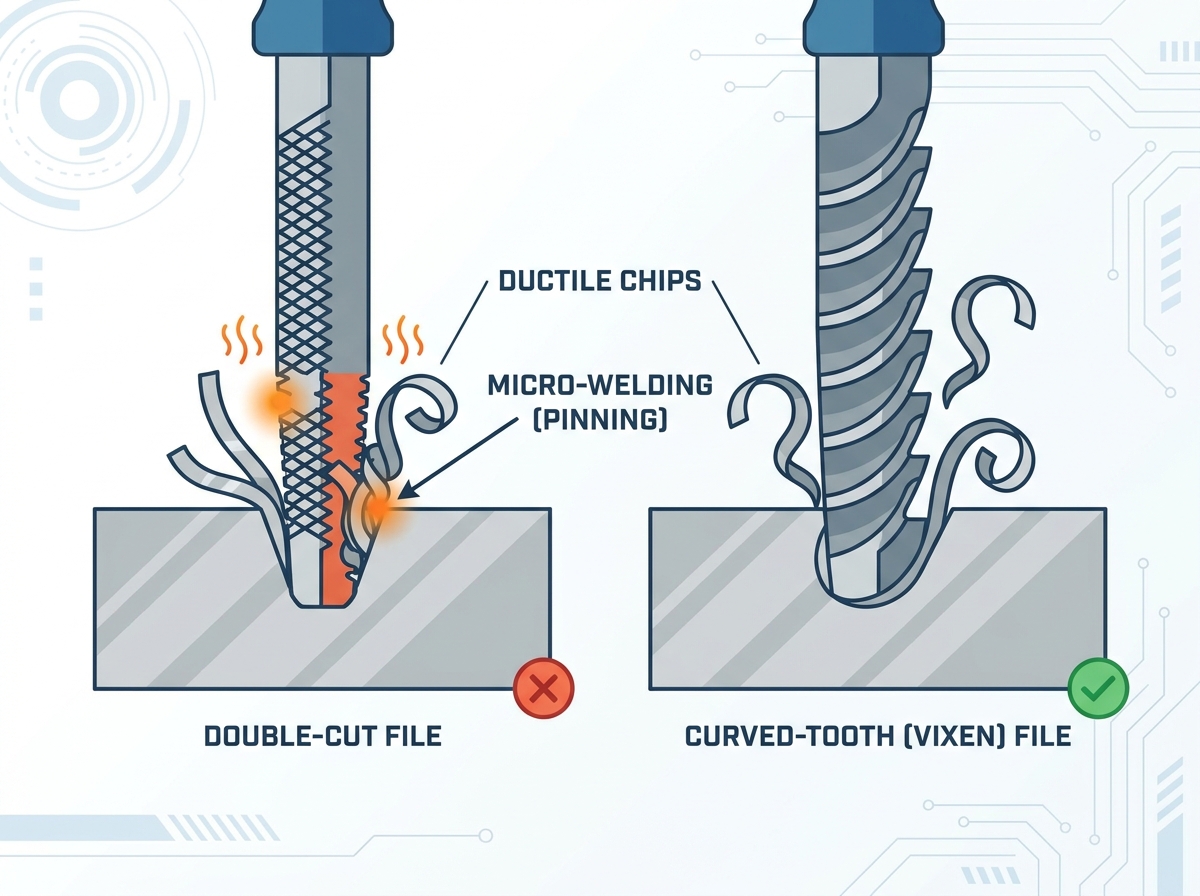
Das Feststecken verwandelt ein Präzisionsschneidwerkzeug in ein Schleifmittel. Eingeschlossene Aluminiumkügelchen sitzen höher als die Stahlzähne. Wenn Sie die Feile nach vorne schieben, ritzen diese verhärteten Noppen das Werkstück ein. Sie graben sich ein und hinterlassen tiefe, unregelmäßige Kratzer auf Ihrer makellosen Aluminiumoberfläche. Diese Verschlechterung der Oberflächenbeschaffenheit erfordert kostspielige Nacharbeiten. Die Teams müssen zusätzliche Zeit damit verbringen, tiefe Rillen auszuschleifen. In strengen Fertigungsumgebungen führen diese Kratzer häufig zur vollständigen Ablehnung von Teilen.
Auch die Lebensdauer der Werkzeuge und die Ermüdung des Bedieners nehmen dramatisch ab. Verstopfte Feilen entfernen das Material nicht mehr effizient. Die Bediener reagieren natürlich, indem sie mehr Druck nach unten ausüben. Sie versuchen, das stumpfe Werkzeug dazu zu zwingen, sich in das Metall einzuschneiden. Dieser zusätzliche Druck erhöht die Reibung und Hitze noch weiter. Es beschleunigt den Abriebprozess. Außerdem erschöpft es den Arbeiter schnell. Die ergonomische Effizienz sinkt, wenn Teams mit ihren eigenen Werkzeugen kämpfen.
Wir müssen dieses Geschäftsproblem auf versteckte Ausfallzeiten beschränken. Denken Sie an die genauen Minuten, die Bediener jeden Tag damit verbringen, Aluminium aus Standardwerkzeugen zu entnehmen. Diese verschwendete Arbeit häuft sich schnell an. Die Kosten dieser täglichen Ausfallzeit übersteigen die Kosten für die Investition in anwendungsspezifische Tools. Es rechtfertigt auch, Zeit für präventive Prozesse aufzuwenden. Vernachlässigte Wartungsarbeiten wirken sich direkt auf Ihr Endergebnis aus.
Ablagerungen zu verhindern ist immer effizienter als sie zu entfernen. Sie können mehrere hochwirksame Techniken anwenden, um dafür zu sorgen, dass Ihre Werkzeuge reibungslos schneiden. Wir empfehlen dringend, diese Gewohnheiten in Ihren täglichen Arbeitsablauf zu integrieren.
Die „Chalking“-Methode ist eine traditionelle Trockenschmierungsstrategie. Vor dem Gebrauch reiben Sie das Werkzeug mit gewöhnlicher Tafelkreide ein. Das Kreidepulver füllt die leeren Speiseröhren vollständig aus. Es bleiben nur die scharfen Schnittkanten frei. Weil die Täler voller Kreide sind, kann geschertes Aluminium keinen Ankerpunkt finden. Es fällt einfach vom Arbeitsbereich weg. Diese Methode ist unglaublich effektiv und sehr kostengünstig.
Die Nassschmierung bietet einen weiteren robusten Ansatz. Sie können spezielle Schneidflüssigkeiten, WD-40 oder spezielle Nichteisen-Bearbeitungswachse verwenden. Lassen Sie uns Nass- und Trockenmethoden bewerten.
Trockenschmierung (Kreide): Hält Teile ölfrei. Erfordert häufige erneute Anwendung. Ideal für die sofortige Schweißvorbereitung.
Nassschmierung (Flüssigkeiten/Wachs): Sorgt für eine hervorragende Oberflächengüte. Verhindert auf wunderbare Weise Abrieb. Erfordert eine gründliche Reinigung mit Lösungsmittel vor dem Lackieren oder Schweißen.
Schlagtechnik und Disziplin bleiben absolut entscheidend. Sie müssen das Werkzeug beim Rückhub bewusst anheben. Durch Zurückziehen wird kein Material geschnitten. Stattdessen wird das gescherte Aluminium durch die Rückwärtsbewegung aktiv tiefer in die Zähne gedrückt. Strenge Schlagdisziplin beugt vorzeitigem Verschleiß vor. Dadurch können die Späne aus dem Arbeitsbereich herausfallen.
Die Werkzeuggeometrie bestimmt Ihren Erfolg bei der Arbeit mit Nichteisenlegierungen. Eine generische mit doppeltem Hieb Flachstahlfeile ist speziell für Eisenmetalle wie Eisen oder Stahl konzipiert. Durch das schraffierte Muster entstehen winzige, geschlossene, rautenförmige Taschen. Diese engen Taschen fangen weiche Späne sofort auf. Die Verwendung auf Aluminium garantiert sofortiges Scheitern und Frustration.
Feilen mit gebogenen Zähnen, oft auch Vixen-Feilen genannt, sind der Industriestandard für weiche Legierungen. Ursprünglich wurden sie von Karosserietechnikern populär gemacht. Sie zeichnen sich durch tiefe, breite Speiseröhren aus. Ihr aggressiver Scherwinkel schneidet das Material sauber. Durch diese offene Geometrie können kontinuierliche Späne auf natürliche Weise an den Seiten austreten. Sie widerstehen dem Packen völlig. Sie hinterlassen auf weichen Metallen eine glatte, gefräste Oberfläche.
Wenn eine Vixen-Datei nicht verfügbar ist, prüfen Sie Ihre Alternativen sorgfältig. Eine grobe, einhiebige Bastardfeile eignet sich recht gut für leichte Aufgaben. Den einseitig gerichteten Zähnen fehlt eine restriktive Kreuzschraffur. Dieser offene Abstand minimiert die Einfangzonen für duktile Späne. Priorisieren Sie bei weichen, gummiartigen Materialien immer offene Geometrien.
Vergleich der Feilengeometrien für Nichteisenlegierungen
Zahndesign | Spanabfuhr | Gefahr des Pinnings | Ideale Anwendung |
|---|---|---|---|
Doppelt geschnitten, flach | Sehr schlecht | Extrem | Harter Stahl, Gusseisen, Messing |
Einschneidiger Bastard | Mäßig | Medium | Allgemeines Schärfen, leichtes Entgraten von Aluminium |
Gebogener Zahn (Füchsin) | Exzellent | Sehr niedrig | Großserienfertigung von Aluminium, Bleiformung |
Trotz hervorragender vorbeugender Maßnahmen kommt es gelegentlich zu Verstopfungen. Für die ordnungsgemäße Reinigung von Stahlfeilen sind spezielle Werkzeuge und äußerst disziplinierte Techniken erforderlich. Sie müssen die Kanten aus Kohlenstoffstahl jederzeit schützen.
Beherrschen Sie zunächst die Karteikartenanwendung. Eine Karteikarte ist eine Spezialbürste mit kurzen, steifen Drahtborsten. Sie müssen streng parallel zum Zahnschnitt putzen. Durch dieses gerichtete Kehren werden Schmutzpartikel effizient aus den Speiseröhren gedrückt. Das wahllose oder diagonale Putzen der Zähne bringt nichts. Die scharfen Kanten werden mit der Zeit einfach stumpf.
Zum präzisen Entstiften benötigen Sie Weichmetallwerkzeuge. Verwenden Sie einen Messingritzer, einen Kupferpickel oder eine abgeflachte Patronenhülse aus Messing. Hartnäckige, mikroverschweißte Aluminiumstifte einzeln herausdrücken. Messing ist weicher als gehärteter Stahl. Es löst das Aluminium, ohne Ihr Werkzeug zu zerkratzen.
Hier gilt es, schwerwiegende Umsetzungsrisiken zu vermeiden. Verwenden Sie niemals Spitzhacken, Ahlen, Schraubendreher oder angetriebene Speichenräder aus gehärtetem Stahl. Diese harten Werkzeuge runden die mikroskopisch kleinen Schnittkanten sofort ab. Sie zerstören die Schneidgeometrie dauerhaft. Ein angetriebenes Speichenrad sieht vielleicht sauber aus, aber es beeinträchtigt die Wirksamkeit des Werkzeugs.
In seltenen, schweren Fällen helfen chemische Lösungsmittel. Leichte ätzende Lösungen wie Lauge können Aluminium aus den Stahlrillen lösen. Sie müssen jedoch mit äußerster Vorsicht vorgehen. Strenge Sicherheitsprotokolle und PSA sind obligatorisch. Wenn Sie die Säure nicht neutralisieren und den Stahl anschließend nicht ölen, besteht die Gefahr einer Wasserstoffversprödung. Das Werkzeug wird schnell spröde und rostet.
Sie benötigen umsetzbare Schritte, um diese Strategien in Ihrer Werkstatt umzusetzen. Konsistenz sorgt für eine hochwertige Endbearbeitung. Befolgen Sie diese Standardisierungsverfahren, um Ihren Bestand zu schützen.
Aktuelle Werkzeuge prüfen: Führen Sie noch heute eine gründliche Betriebsprüfung durch. Trennen Sie alle eisenhaltigen und nicht eisenhaltigen Handwerkzeuge voneinander. Die Verwendung eines Werkzeugs auf Stahl, nachdem dieser mit Aluminium in Berührung gekommen ist, führt zu Kreuzkontaminationen. Es kommt zu einem schnellen, irreversiblen Verschleiß. Wir empfehlen, Ihre Griffe farblich zu kennzeichnen, um ein versehentliches Vermischen zu verhindern.
Implementieren Sie vorbeugende SOPs: Aktualisieren Sie Ihre Standardarbeitsanweisungen sofort. Machen Sie das Kreiden oder Wachsen zu einem obligatorischen Schritt, bevor mit der Aluminiumfertigung begonnen wird. Schulen Sie Ihre Bediener ausführlich in der Hebe- und Rückhubtechnik. Das Muskelgedächtnis ist Ihr bester Schutz gegen Verschleiß.
Beschaffungslogik: Raten Sie Ihren Einkaufsmanagern, ihre Kaufgewohnheiten zu ändern. Abkehr vom Kauf allgemeiner Mehrfachpackungen für den gesamten Shop. Investieren Sie gezielt Kapital in spezielle Modelle mit gebogenen Zähnen für Stationen, die Aluminium-Strangpressprofile oder Blech verarbeiten. Der Return on Investment stellt sich durch drastisch reduzierte Arbeitsstunden schnell ein.
Das Verstopfen von Metallfeile auf Aluminium ist eine vorhersehbare, natürliche physikalische Reaktion. Es handelt sich nicht um einen Herstellungsfehler des Werkzeugs selbst. Duktile Metalle verschweißen sich auf natürliche Weise unter Reibung und starker Hitze mit Stahl. Wenn Sie diese metallurgische Realität verstehen, können Sie Ihren Ansatz anpassen. Der Übergang zu geeigneten Werkzeuggeometrien zur Spanreinigung löst das Grundproblem dauerhaft.
Die Durchsetzung einer strengen vorbeugenden Wartung sorgt für einen reibungslosen Betrieb. Einfache Gewohnheiten wie Kreiden und die richtige Streichtechnik verhindern tiefe Kratzer auf der Oberfläche. Diese proaktiven Schritte verhindern die Verschwendung von Arbeitsstunden, die für die Reparatur beschädigter Oberflächen aufgewendet werden müssen. Behandeln Sie Ihre manuellen Handwerkzeuge mit dem gleichen Respekt wie Ihre angetriebenen Maschinen. Durch die richtige Anwendung wird sichergestellt, dass sie über viele Jahre hinweg glatte, zuverlässige Oberflächen liefern.
A: Nein. Ein angetriebenes Stahlspeichenrad stumpft die mikroskopisch kleinen Schneidkanten der Feilenzähne ab und beeinträchtigt so die Wirksamkeit des Werkzeugs. Verwenden Sie immer eine manuelle Karteikarte.
A: Kreide fungiert als Trockentrennmittel. Indem die Wurzel der Feilenzähne mit Kreidepulver gefüllt wird, wird verhindert, dass sich weiche Metalle wie Aluminium in den Rillen festsetzen und am Stahl haften bleiben.
A: Standardfeilen weisen normalerweise ein doppeltes (kreuzschraffiertes) Muster auf, das weiche Späne auffängt. Aluminiumfeilen verwenden eine spezielle Geometrie mit tiefem Schnitt, einer Richtung oder gebogenen Zähnen, die für den kontinuierlichen Auswurf kontinuierlicher, duktiler Späne ausgelegt ist.


